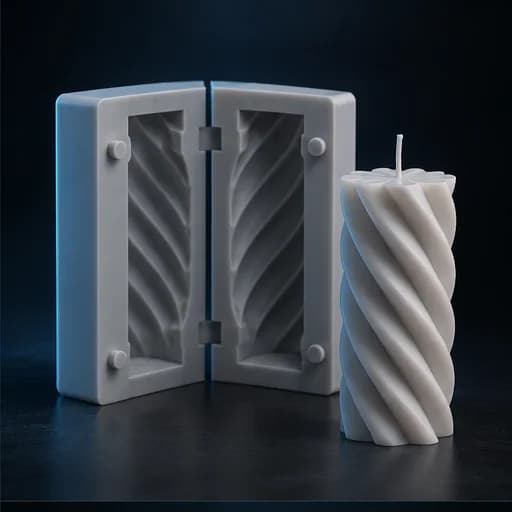
تعریف قطعه، تیراژ و ماده ریختهگری
مشخصکردن شرایطی که قالب باید در طول تولید تحمل کند نقطه شروع این بخش است، چون در پروژههای واقعی قالب سیلیکونی و ریختهگری کیفیت فقط حاصل انتخاب یک دستگاه یا نرمافزار نیست؛ کیفیت از زنجیرهای از تصمیمهای کوچک شکل میگیرد که باید دلیل، ورودی و معیار سنجش روشن داشته باشند. برای سازنده، هنرمند یا تیم تولید کمتیراژ بهترین رویکرد این است که پیش از اجرا، هدف قابل اندازهگیری نوشته شود و هر فرض مبهم به یک سؤال فنی تبدیل شود. نشانههایی که باید بررسی شوند عبارتاند از تعداد خروجی، جنس رزین یا گچ، دمای واکنش، زمان چرخه و کیفیت سطح ثبت شوند. این نشانهها کمک میکنند تصمیم براساس کاربرد قطعه گرفته شود، نه براساس عادت یا ظاهر یک نمونه در اینترنت. روش اجرایی پیشنهادی چنین است: یک برگه فرایند بنویسید و تیراژ هدف، ماده، رنگ، سختی و روش تزریق یا ریختن را پیش از طراحی قالب نهایی کنید. نتیجه هر مرحله را ثبت کنید تا اگر خروجی تغییر کرد، بتوان علت را میان فایل، تنظیمات، متریال یا فرایند پس از ساخت پیدا کرد. نمونه آزمایشی کوچک معمولاً هزینه بسیار کمتری از تکرار قطعه کامل دارد و برای سنجش تناسب، خوانایی جزئیات و کیفیت سطح داده واقعی فراهم میکند. در این مرحله خطای رایج انتخاب سیلیکون پیش از شناخت ماده ریختهگری و تعداد دفعات استفاده است. این خطا اغلب زمانی رخ میدهد که سرعت تحویل جای تعریف درست مسئله را میگیرد. معیار پذیرش را از ابتدا به این صورت نگه دارید: قالب و ماده با هم سازگار باشند و زمان چرخه با برنامه تولید همخوانی داشته باشد. اگر این معیار برآورده نشد، بهجای اصلاح همزمان چند متغیر، فقط یک عامل را تغییر دهید و نتیجه را دوباره بسنجید. چنین نظم سادهای مسیر رسیدن به قالبی پایدار با جداسازی آسان و خروجی تکرارپذیر را کوتاهتر، قابل پیشبینیتر و برای سفارشدهنده شفافتر میکند.
آمادهسازی مدل مادر
در بخش «آمادهسازی مدل مادر» باید ابتدا مرز میان خواسته ظاهری و نیاز عملکردی مشخص شود. ساخت مرجعی بینقص که تمام جزئیات آن به هر نسخه منتقل میشود و هر تصمیم بعدی باید به همین نیاز پاسخ دهد. وقتی سازنده، هنرمند یا تیم تولید کمتیراژ با چند گزینه روبهرو است، ثبت محدودیتهای ابعادی، بودجه، زمان و کیفیت سطح از مقایسه نامهای تجاری مفیدتر است. برای تشخیص وضعیت واقعی، خط لایه، خش، تخلخل، لبههای شکننده و ابعاد نهایی مدل بررسی شوند. سپس میتوان گزینههای نامناسب را زود حذف کرد و انرژی را روی دو یا سه انتخاب قابل دفاع گذاشت. در عمل، مدل را ترمیم، سنباده و آببندی کنید و پوشش نهایی را روی ناحیه پنهان از نظر واکنش با سیلیکون آزمایش کنید. این روند باید با یک فایل مرجع، تصویر از جهتهای کلیدی و یادداشت کوتاهی از تنظیمات همراه باشد. مستندسازی قرار نیست کار را اداری کند؛ هدف آن این است که بازتولید نتیجه ممکن باشد و تغییر نسخهها باعث گمشدن تصمیمهای قبلی نشود. مسئلهای که بیش از همه کیفیت را تهدید میکند تصور اینکه قالب عیبهای سطح مدل مادر را پنهان میکند است. برای پیشگیری، یک بررسی مستقل پیش از تولید نهایی انجام دهید و از فردی که فایل را نساخته بخواهید آن را از نگاه مونتاژ، استفاده و تحویل بررسی کند. معیار پایان این مرحله روشن است: سطح مدل زیر نور مایل یکنواخت باشد و هیچ منفذی برای نفوذ سیلیکون باقی نماند. با این معیار، عبارتهای مبهمی مثل «کیفیت خوب» به شاخصهایی تبدیل میشوند که میتوان آنها را دید، اندازه گرفت یا با نمونه مرجع مقایسه کرد. این نگاه نتیجه را به قالبی پایدار با جداسازی آسان و خروجی تکرارپذیر نزدیک میکند و احتمال اختلاف پس از تحویل را نیز کاهش میدهد.
بررسی آندرکات و گیر مکانیکی
پیشبینی مسیر خروج قطعه بدون پارگی قالب یا شکست محصول زمانی ارزش دارد که به تصمیم اجرایی منجر شود. در کار قالب سیلیکونی و ریختهگری معمولاً اطلاعات کامل از ابتدا وجود ندارد، اما میتوان عدم قطعیت را مدیریت کرد: فرضها را بنویسید، ریسک هر فرض را بسنجید و ابتدا موردی را آزمایش کنید که شکست آن بیشترین هزینه را ایجاد میکند. برای این بخش، دادههای قابل اتکا شامل فرورفتگی برگشتی، سوراخ عرضی، قلاب، بافت عمیق و بخشهای باریک مشخص شوند هستند. کنار هم گذاشتن این دادهها تصویر دقیقتری از رفتار مدل، ماده و فرایند میدهد. گام عملی این است که مدل را در مسیرهای احتمالی خروج تحلیل و برای آندرکات شدید قالب چندتکه، مغزی جدا یا برش کنترلشده طراحی کنید. پس از هر آزمون، فقط نتیجه ظاهری را ثبت نکنید؛ زمان، مصرف ماده، نوع خرابی و میزان اصلاح لازم را هم بنویسید. این اطلاعات برای برآورد سفارش بعدی و انتخاب اقتصادیتر بسیار ارزشمند است. یکی از دامهای متداول اتکا به نرمی سیلیکون برای عبور از هر نوع گیر هندسی است؛ چون ممکن است نمونه در عکس سالم به نظر برسد اما در مونتاژ، قالبگیری یا استفاده واقعی شکست بخورد. پیش از تأیید، قطعه را در شرایط نزدیک به کاربرد نهایی بررسی کنید. تعریف پذیرش در این مرحله چنین است: قطعه با نیروی یکنواخت خارج شود و کشش موضعی از حد ایمن سیلیکون فراتر نرود. هرجا معیار حاصل نشد، ابتدا علت ریشهای را جدا کنید و بعد نسخه تازه بسازید. این چرخه کوتاه بررسی و اصلاح به سازنده، هنرمند یا تیم تولید کمتیراژ امکان میدهد بدون حدسهای پرهزینه به قالبی پایدار با جداسازی آسان و خروجی تکرارپذیر برسد و سابقهای قابل استفاده برای پروژههای آینده داشته باشد.
چکلیست اجرایی: بررسی آندرکات و گیر مکانیکی
این سه نکته را پیش از عبور از این مرحله ثبت و تأیید کنید؛ پاسخ دقیق به آنها از بازگشت پرهزینه در ادامه مسیر جلوگیری میکند.
اقدام اصلی
مدل را در مسیرهای احتمالی خروج تحلیل و برای آندرکات شدید قالب چندتکه، مغزی جدا یا برش کنترلشده طراحی کنید
خطایی که باید مهار شود
اتکا به نرمی سیلیکون برای عبور از هر نوع گیر هندسی
معیار تأیید
قطعه با نیروی یکنواخت خارج شود و کشش موضعی از حد ایمن سیلیکون فراتر نرود
انتخاب قالب یکتکه، برشی یا دوتکه
هماهنگکردن معماری قالب با شکل قطعه و کیفیت درز نقطه شروع این بخش است، چون در پروژههای واقعی قالب سیلیکونی و ریختهگری کیفیت فقط حاصل انتخاب یک دستگاه یا نرمافزار نیست؛ کیفیت از زنجیرهای از تصمیمهای کوچک شکل میگیرد که باید دلیل، ورودی و معیار سنجش روشن داشته باشند. برای سازنده، هنرمند یا تیم تولید کمتیراژ بهترین رویکرد این است که پیش از اجرا، هدف قابل اندازهگیری نوشته شود و هر فرض مبهم به یک سؤال فنی تبدیل شود. نشانههایی که باید بررسی شوند عبارتاند از سطح تخت، تقارن، محل پنهان درز، آندرکات و دسترسی برای برش ارزیابی شوند. این نشانهها کمک میکنند تصمیم براساس کاربرد قطعه گرفته شود، نه براساس عادت یا ظاهر یک نمونه در اینترنت. روش اجرایی پیشنهادی چنین است: سه سناریو را با طرح ساده مقایسه کنید و مصرف ماده، زمان آمادهسازی و ریسک جابهجایی نیمهها را امتیاز دهید. نتیجه هر مرحله را ثبت کنید تا اگر خروجی تغییر کرد، بتوان علت را میان فایل، تنظیمات، متریال یا فرایند پس از ساخت پیدا کرد. نمونه آزمایشی کوچک معمولاً هزینه بسیار کمتری از تکرار قطعه کامل دارد و برای سنجش تناسب، خوانایی جزئیات و کیفیت سطح داده واقعی فراهم میکند. در این مرحله خطای رایج انتخاب قالب دوتکه برای هر شکل پیچیده بدون سنجش امکان قالب برشی است. این خطا اغلب زمانی رخ میدهد که سرعت تحویل جای تعریف درست مسئله را میگیرد. معیار پذیرش را از ابتدا به این صورت نگه دارید: روش منتخب کمترین خط جدایش نمایان را با خروج مطمئن و تکرارپذیر فراهم کند. اگر این معیار برآورده نشد، بهجای اصلاح همزمان چند متغیر، فقط یک عامل را تغییر دهید و نتیجه را دوباره بسنجید. چنین نظم سادهای مسیر رسیدن به قالبی پایدار با جداسازی آسان و خروجی تکرارپذیر را کوتاهتر، قابل پیشبینیتر و برای سفارشدهنده شفافتر میکند.
طراحی خط جدایش و کلیدهای رجیستر
در بخش «طراحی خط جدایش و کلیدهای رجیستر» باید ابتدا مرز میان خواسته ظاهری و نیاز عملکردی مشخص شود. قرار دادن مرز نیمهها در مسیری که کنترل پلیسه و همراستایی آسان باشد و هر تصمیم بعدی باید به همین نیاز پاسخ دهد. وقتی سازنده، هنرمند یا تیم تولید کمتیراژ با چند گزینه روبهرو است، ثبت محدودیتهای ابعادی، بودجه، زمان و کیفیت سطح از مقایسه نامهای تجاری مفیدتر است. برای تشخیص وضعیت واقعی، لبه تیز، تغییر فرم طبیعی، جزئیات چهره و مسیر جریان ماده بررسی شوند. سپس میتوان گزینههای نامناسب را زود حذف کرد و انرژی را روی دو یا سه انتخاب قابل دفاع گذاشت. در عمل، خط جدایش را روی مرز کمدید قرار دهید و کلیدهای کافی با فاصله منظم و شکل غیرمبهم در بستر بسازید. این روند باید با یک فایل مرجع، تصویر از جهتهای کلیدی و یادداشت کوتاهی از تنظیمات همراه باشد. مستندسازی قرار نیست کار را اداری کند؛ هدف آن این است که بازتولید نتیجه ممکن باشد و تغییر نسخهها باعث گمشدن تصمیمهای قبلی نشود. مسئلهای که بیش از همه کیفیت را تهدید میکند عبور خط جدایش از مرکز سطح صاف و کانونی محصول است. برای پیشگیری، یک بررسی مستقل پیش از تولید نهایی انجام دهید و از فردی که فایل را نساخته بخواهید آن را از نگاه مونتاژ، استفاده و تحویل بررسی کند. معیار پایان این مرحله روشن است: نیمهها بدون لغزش بسته شوند و پلیسه در محلی قابل پرداخت و کمدید تشکیل شود. با این معیار، عبارتهای مبهمی مثل «کیفیت خوب» به شاخصهایی تبدیل میشوند که میتوان آنها را دید، اندازه گرفت یا با نمونه مرجع مقایسه کرد. این نگاه نتیجه را به قالبی پایدار با جداسازی آسان و خروجی تکرارپذیر نزدیک میکند و احتمال اختلاف پس از تحویل را نیز کاهش میدهد.
راهگاه، مخزن و مسیر خروج هوا
هدایت ماده به آخرین نقطه بدون حبس حباب زمانی ارزش دارد که به تصمیم اجرایی منجر شود. در کار قالب سیلیکونی و ریختهگری معمولاً اطلاعات کامل از ابتدا وجود ندارد، اما میتوان عدم قطعیت را مدیریت کرد: فرضها را بنویسید، ریسک هر فرض را بسنجید و ابتدا موردی را آزمایش کنید که شکست آن بیشترین هزینه را ایجاد میکند. برای این بخش، دادههای قابل اتکا شامل بالاترین نقاط هندسی، باریکشدن مسیر، حجم قطعه و ویسکوزیته ماده شناسایی شوند هستند. کنار هم گذاشتن این دادهها تصویر دقیقتری از رفتار مدل، ماده و فرایند میدهد. گام عملی این است که ورودی را برای جریان پیوسته اندازهگذاری و برای نقاط بلند و انتهای مسیر ونت باریک تا بیرون قالب طراحی کنید. پس از هر آزمون، فقط نتیجه ظاهری را ثبت نکنید؛ زمان، مصرف ماده، نوع خرابی و میزان اصلاح لازم را هم بنویسید. این اطلاعات برای برآورد سفارش بعدی و انتخاب اقتصادیتر بسیار ارزشمند است. یکی از دامهای متداول افزودن ونت پس از مشاهده عیب بدون تحلیل جهت پرشدن است؛ چون ممکن است نمونه در عکس سالم به نظر برسد اما در مونتاژ، قالبگیری یا استفاده واقعی شکست بخورد. پیش از تأیید، قطعه را در شرایط نزدیک به کاربرد نهایی بررسی کنید. تعریف پذیرش در این مرحله چنین است: ماده از ورودی تا ونتها پیوسته حرکت کند و نقاط بحرانی بدون حباب کامل شوند. هرجا معیار حاصل نشد، ابتدا علت ریشهای را جدا کنید و بعد نسخه تازه بسازید. این چرخه کوتاه بررسی و اصلاح به سازنده، هنرمند یا تیم تولید کمتیراژ امکان میدهد بدون حدسهای پرهزینه به قالبی پایدار با جداسازی آسان و خروجی تکرارپذیر برسد و سابقهای قابل استفاده برای پروژههای آینده داشته باشد.
چکلیست اجرایی: راهگاه، مخزن و مسیر خروج هوا
این سه نکته را پیش از عبور از این مرحله ثبت و تأیید کنید؛ پاسخ دقیق به آنها از بازگشت پرهزینه در ادامه مسیر جلوگیری میکند.
اقدام اصلی
ورودی را برای جریان پیوسته اندازهگذاری و برای نقاط بلند و انتهای مسیر ونت باریک تا بیرون قالب طراحی کنید
خطایی که باید مهار شود
افزودن ونت پس از مشاهده عیب بدون تحلیل جهت پرشدن
معیار تأیید
ماده از ورودی تا ونتها پیوسته حرکت کند و نقاط بحرانی بدون حباب کامل شوند
انتخاب نوع و سختی سیلیکون
ایجاد تعادل میان انعطاف، دوام، پایداری ابعادی و سهولت خروج نقطه شروع این بخش است، چون در پروژههای واقعی قالب سیلیکونی و ریختهگری کیفیت فقط حاصل انتخاب یک دستگاه یا نرمافزار نیست؛ کیفیت از زنجیرهای از تصمیمهای کوچک شکل میگیرد که باید دلیل، ورودی و معیار سنجش روشن داشته باشند. برای سازنده، هنرمند یا تیم تولید کمتیراژ بهترین رویکرد این است که پیش از اجرا، هدف قابل اندازهگیری نوشته شود و هر فرض مبهم به یک سؤال فنی تبدیل شود. نشانههایی که باید بررسی شوند عبارتاند از سختی Shore، مقاومت پارگی، ویسکوزیته، زمان کار و نوع کاتالیست مقایسه شوند. این نشانهها کمک میکنند تصمیم براساس کاربرد قطعه گرفته شود، نه براساس عادت یا ظاهر یک نمونه در اینترنت. روش اجرایی پیشنهادی چنین است: دیتاشیت چند گزینه را کنار هندسه و تیراژ بگذارید و برای ماده یا پوشش ناشناخته آزمون سازگاری کوچک انجام دهید. نتیجه هر مرحله را ثبت کنید تا اگر خروجی تغییر کرد، بتوان علت را میان فایل، تنظیمات، متریال یا فرایند پس از ساخت پیدا کرد. نمونه آزمایشی کوچک معمولاً هزینه بسیار کمتری از تکرار قطعه کامل دارد و برای سنجش تناسب، خوانایی جزئیات و کیفیت سطح داده واقعی فراهم میکند. در این مرحله خطای رایج انتخاب نرمترین سیلیکون با تصور اینکه خروج قطعه همیشه آسانتر میشود است. این خطا اغلب زمانی رخ میدهد که سرعت تحویل جای تعریف درست مسئله را میگیرد. معیار پذیرش را از ابتدا به این صورت نگه دارید: قالب هنگام خروج به اندازه کافی خم شود اما زیر وزن ماده تغییر شکل دائمی ندهد. اگر این معیار برآورده نشد، بهجای اصلاح همزمان چند متغیر، فقط یک عامل را تغییر دهید و نتیجه را دوباره بسنجید. چنین نظم سادهای مسیر رسیدن به قالبی پایدار با جداسازی آسان و خروجی تکرارپذیر را کوتاهتر، قابل پیشبینیتر و برای سفارشدهنده شفافتر میکند.
محاسبه حجم و آمادهسازی جعبه قالب
در بخش «محاسبه حجم و آمادهسازی جعبه قالب» باید ابتدا مرز میان خواسته ظاهری و نیاز عملکردی مشخص شود. کاهش مصرف سیلیکون و حفظ ضخامت محافظ یکنواخت و هر تصمیم بعدی باید به همین نیاز پاسخ دهد. وقتی سازنده، هنرمند یا تیم تولید کمتیراژ با چند گزینه روبهرو است، ثبت محدودیتهای ابعادی، بودجه، زمان و کیفیت سطح از مقایسه نامهای تجاری مفیدتر است. برای تشخیص وضعیت واقعی، حجم مدل، فاصله تا دیواره، کف، بالاترین نقطه و محل راهگاه اندازهگیری شوند. سپس میتوان گزینههای نامناسب را زود حذف کرد و انرژی را روی دو یا سه انتخاب قابل دفاع گذاشت. در عمل، حجم جعبه منهای حجم مدل را محاسبه و ده درصد حاشیه امن اضافه کنید؛ دیوارهها را محکم و درزها را کامل آببندی کنید. این روند باید با یک فایل مرجع، تصویر از جهتهای کلیدی و یادداشت کوتاهی از تنظیمات همراه باشد. مستندسازی قرار نیست کار را اداری کند؛ هدف آن این است که بازتولید نتیجه ممکن باشد و تغییر نسخهها باعث گمشدن تصمیمهای قبلی نشود. مسئلهای که بیش از همه کیفیت را تهدید میکند ساخت جعبه بسیار بزرگ یا دیواره نازک در اطراف برجستگیها است. برای پیشگیری، یک بررسی مستقل پیش از تولید نهایی انجام دهید و از فردی که فایل را نساخته بخواهید آن را از نگاه مونتاژ، استفاده و تحویل بررسی کند. معیار پایان این مرحله روشن است: در همه جهات ضخامت کافی وجود داشته باشد و جعبه زیر فشار سیلیکون باز یا نشت نکند. با این معیار، عبارتهای مبهمی مثل «کیفیت خوب» به شاخصهایی تبدیل میشوند که میتوان آنها را دید، اندازه گرفت یا با نمونه مرجع مقایسه کرد. این نگاه نتیجه را به قالبی پایدار با جداسازی آسان و خروجی تکرارپذیر نزدیک میکند و احتمال اختلاف پس از تحویل را نیز کاهش میدهد.
توزین، اختلاط و کنترل زمان کار
حفظ نسبت دقیق اجزا و یکنواختی پخت در تمام حجم زمانی ارزش دارد که به تصمیم اجرایی منجر شود. در کار قالب سیلیکونی و ریختهگری معمولاً اطلاعات کامل از ابتدا وجود ندارد، اما میتوان عدم قطعیت را مدیریت کرد: فرضها را بنویسید، ریسک هر فرض را بسنجید و ابتدا موردی را آزمایش کنید که شکست آن بیشترین هزینه را ایجاد میکند. برای این بخش، دادههای قابل اتکا شامل نسبت وزنی یا حجمی سازنده، دمای محیط، زمان اختلاط و pot life مشخص شوند هستند. کنار هم گذاشتن این دادهها تصویر دقیقتری از رفتار مدل، ماده و فرایند میدهد. گام عملی این است که ترازو را صفر کنید، اجزا را جداگانه اندازه بگیرید و با خراشدادن کف و دیواره ظرف آرام اما کامل مخلوط کنید. پس از هر آزمون، فقط نتیجه ظاهری را ثبت نکنید؛ زمان، مصرف ماده، نوع خرابی و میزان اصلاح لازم را هم بنویسید. این اطلاعات برای برآورد سفارش بعدی و انتخاب اقتصادیتر بسیار ارزشمند است. یکی از دامهای متداول اندازهگیری چشمی کاتالیست یا ادامه کار پس از پایان زمان کار است؛ چون ممکن است نمونه در عکس سالم به نظر برسد اما در مونتاژ، قالبگیری یا استفاده واقعی شکست بخورد. پیش از تأیید، قطعه را در شرایط نزدیک به کاربرد نهایی بررسی کنید. تعریف پذیرش در این مرحله چنین است: رنگ و بافت مخلوط یکنواخت باشد و ریختن پیش از افزایش محسوس ویسکوزیته کامل شود. هرجا معیار حاصل نشد، ابتدا علت ریشهای را جدا کنید و بعد نسخه تازه بسازید. این چرخه کوتاه بررسی و اصلاح به سازنده، هنرمند یا تیم تولید کمتیراژ امکان میدهد بدون حدسهای پرهزینه به قالبی پایدار با جداسازی آسان و خروجی تکرارپذیر برسد و سابقهای قابل استفاده برای پروژههای آینده داشته باشد.
چکلیست اجرایی: توزین، اختلاط و کنترل زمان کار
این سه نکته را پیش از عبور از این مرحله ثبت و تأیید کنید؛ پاسخ دقیق به آنها از بازگشت پرهزینه در ادامه مسیر جلوگیری میکند.
اقدام اصلی
ترازو را صفر کنید، اجزا را جداگانه اندازه بگیرید و با خراشدادن کف و دیواره ظرف آرام اما کامل مخلوط کنید
خطایی که باید مهار شود
اندازهگیری چشمی کاتالیست یا ادامه کار پس از پایان زمان کار
معیار تأیید
رنگ و بافت مخلوط یکنواخت باشد و ریختن پیش از افزایش محسوس ویسکوزیته کامل شود
هواگیری و ریختن سیلیکون
کاهش حباب روی سطح مدل و در حجم قالب نقطه شروع این بخش است، چون در پروژههای واقعی قالب سیلیکونی و ریختهگری کیفیت فقط حاصل انتخاب یک دستگاه یا نرمافزار نیست؛ کیفیت از زنجیرهای از تصمیمهای کوچک شکل میگیرد که باید دلیل، ورودی و معیار سنجش روشن داشته باشند. برای سازنده، هنرمند یا تیم تولید کمتیراژ بهترین رویکرد این است که پیش از اجرا، هدف قابل اندازهگیری نوشته شود و هر فرض مبهم به یک سؤال فنی تبدیل شود. نشانههایی که باید بررسی شوند عبارتاند از ویسکوزیته، جزئیات ریز، دسترسی به محفظه خلأ و سرعت بالا آمدن حباب سنجیده شوند. این نشانهها کمک میکنند تصمیم براساس کاربرد قطعه گرفته شود، نه براساس عادت یا ظاهر یک نمونه در اینترنت. روش اجرایی پیشنهادی چنین است: در صورت امکان خلأ کنترلشده اعمال کنید و سیلیکون را از یک گوشه با رشته باریک بریزید تا سطح بهآرامی بالا بیاید. نتیجه هر مرحله را ثبت کنید تا اگر خروجی تغییر کرد، بتوان علت را میان فایل، تنظیمات، متریال یا فرایند پس از ساخت پیدا کرد. نمونه آزمایشی کوچک معمولاً هزینه بسیار کمتری از تکرار قطعه کامل دارد و برای سنجش تناسب، خوانایی جزئیات و کیفیت سطح داده واقعی فراهم میکند. در این مرحله خطای رایج ریختن مستقیم روی جزئیات و همزدن سریع برای کوتاهکردن زمان است. این خطا اغلب زمانی رخ میدهد که سرعت تحویل جای تعریف درست مسئله را میگیرد. معیار پذیرش را از ابتدا به این صورت نگه دارید: سطح تماس بدون حباب باز باشد و حجم قالب پس از هواگیری سرریز یا فروکش غیرعادی نکند. اگر این معیار برآورده نشد، بهجای اصلاح همزمان چند متغیر، فقط یک عامل را تغییر دهید و نتیجه را دوباره بسنجید. چنین نظم سادهای مسیر رسیدن به قالبی پایدار با جداسازی آسان و خروجی تکرارپذیر را کوتاهتر، قابل پیشبینیتر و برای سفارشدهنده شفافتر میکند.
پخت، بازکردن و نخستین خروج
در بخش «پخت، بازکردن و نخستین خروج» باید ابتدا مرز میان خواسته ظاهری و نیاز عملکردی مشخص شود. رسیدن شبکه سیلیکون به استحکام لازم پیش از اعمال تنش و هر تصمیم بعدی باید به همین نیاز پاسخ دهد. وقتی سازنده، هنرمند یا تیم تولید کمتیراژ با چند گزینه روبهرو است، ثبت محدودیتهای ابعادی، بودجه، زمان و کیفیت سطح از مقایسه نامهای تجاری مفیدتر است. برای تشخیص وضعیت واقعی، زمان و دمای پخت، ضخامت قالب و نشانه چسبندگی سطح کنترل شوند. سپس میتوان گزینههای نامناسب را زود حذف کرد و انرژی را روی دو یا سه انتخاب قابل دفاع گذاشت. در عمل، قالب را روی سطح تراز و دور از آلودگی نگه دارید، زمان کامل سازنده را رعایت و جداسازی را از نواحی پهن آغاز کنید. این روند باید با یک فایل مرجع، تصویر از جهتهای کلیدی و یادداشت کوتاهی از تنظیمات همراه باشد. مستندسازی قرار نیست کار را اداری کند؛ هدف آن این است که بازتولید نتیجه ممکن باشد و تغییر نسخهها باعث گمشدن تصمیمهای قبلی نشود. مسئلهای که بیش از همه کیفیت را تهدید میکند بازکردن زودهنگام بهدلیل خشک به نظر رسیدن سطح است. برای پیشگیری، یک بررسی مستقل پیش از تولید نهایی انجام دهید و از فردی که فایل را نساخته بخواهید آن را از نگاه مونتاژ، استفاده و تحویل بررسی کند. معیار پایان این مرحله روشن است: قالب بدون چسبندگی، پارگی یا تغییر فرم از جعبه و مدل مادر جدا شود. با این معیار، عبارتهای مبهمی مثل «کیفیت خوب» به شاخصهایی تبدیل میشوند که میتوان آنها را دید، اندازه گرفت یا با نمونه مرجع مقایسه کرد. این نگاه نتیجه را به قالبی پایدار با جداسازی آسان و خروجی تکرارپذیر نزدیک میکند و احتمال اختلاف پس از تحویل را نیز کاهش میدهد.
ریختهگری آزمایشی، نگهداری و عمر قالب
تأیید چرخه کامل پیش از تولید تیراژ و حفظ کیفیت خروجیها زمانی ارزش دارد که به تصمیم اجرایی منجر شود. در کار قالب سیلیکونی و ریختهگری معمولاً اطلاعات کامل از ابتدا وجود ندارد، اما میتوان عدم قطعیت را مدیریت کرد: فرضها را بنویسید، ریسک هر فرض را بسنجید و ابتدا موردی را آزمایش کنید که شکست آن بیشترین هزینه را ایجاد میکند. برای این بخش، دادههای قابل اتکا شامل حباب، پلیسه، جمعشدگی، زمان خروج، گرمای واکنش و تغییر سطح در چند چرخه ثبت شوند هستند. کنار هم گذاشتن این دادهها تصویر دقیقتری از رفتار مدل، ماده و فرایند میدهد. گام عملی این است که دو یا سه نمونه آزمایشی بسازید، روش رهاساز و بستن قالب را ثابت کنید و قالب تمیز را بدون فشار و دور از نور نگه دارید. پس از هر آزمون، فقط نتیجه ظاهری را ثبت نکنید؛ زمان، مصرف ماده، نوع خرابی و میزان اصلاح لازم را هم بنویسید. این اطلاعات برای برآورد سفارش بعدی و انتخاب اقتصادیتر بسیار ارزشمند است. یکی از دامهای متداول شروع تیراژ بدون نمونه تأییدشده و انباشتن قالب زیر قطعات سنگین است؛ چون ممکن است نمونه در عکس سالم به نظر برسد اما در مونتاژ، قالبگیری یا استفاده واقعی شکست بخورد. پیش از تأیید، قطعه را در شرایط نزدیک به کاربرد نهایی بررسی کنید. تعریف پذیرش در این مرحله چنین است: نمونه مرجع پذیرفته شود و کیفیت ابعادی و سطحی در چرخههای برنامهریزیشده پایدار بماند. هرجا معیار حاصل نشد، ابتدا علت ریشهای را جدا کنید و بعد نسخه تازه بسازید. این چرخه کوتاه بررسی و اصلاح به سازنده، هنرمند یا تیم تولید کمتیراژ امکان میدهد بدون حدسهای پرهزینه به قالبی پایدار با جداسازی آسان و خروجی تکرارپذیر برسد و سابقهای قابل استفاده برای پروژههای آینده داشته باشد.
چکلیست اجرایی: ریختهگری آزمایشی، نگهداری و عمر قالب
این سه نکته را پیش از عبور از این مرحله ثبت و تأیید کنید؛ پاسخ دقیق به آنها از بازگشت پرهزینه در ادامه مسیر جلوگیری میکند.
اقدام اصلی
دو یا سه نمونه آزمایشی بسازید، روش رهاساز و بستن قالب را ثابت کنید و قالب تمیز را بدون فشار و دور از نور نگه دارید
خطایی که باید مهار شود
شروع تیراژ بدون نمونه تأییدشده و انباشتن قالب زیر قطعات سنگین
معیار تأیید
نمونه مرجع پذیرفته شود و کیفیت ابعادی و سطحی در چرخههای برنامهریزیشده پایدار بماند
پرسشهای متداول
پاسخهای کوتاه این بخش برای تصمیمگیری سریع نوشته شدهاند. در پروژههای حساس، نتیجه آزمون و مشخصات فنی قطعه مبنای تصمیم نهایی است.
برای قالب سیلیکونی چه سختی Shore مناسب است؟
به هندسه و تیراژ بستگی دارد. مدل پرآندرکات به انعطاف بیشتر نیاز دارد، در حالی که قالب بزرگ برای حفظ شکل به سختی یا پوسته نگهدارنده بیشتر نیازمند است.
چرا سطح سیلیکون چسبناک میماند؟
نسبت اختلاط نادرست، مخلوطنشدن دیواره ظرف، دمای پایین یا مهار شیمیایی از عوامل رایجاند. سازگاری مدل و پوشش را با نمونه کوچک آزمایش کنید.
آیا همیشه به محفظه خلأ نیاز است؟
برای جزئیات زیاد و سیلیکون غلیظ بسیار مفید است، اما ریختن رشتهای، برسکاری لایه اول و انتخاب ماده کمویسکوز نیز میتواند حباب سطحی را کاهش دهد.
رهاساز قالب چه زمانی لازم است؟
در تماس سیلیکون با سیلیکون، قالب چندتکه یا مواد مستعد چسبندگی اهمیت زیادی دارد. نوع رهاساز باید با سیلیکون و ماده ریختهگری سازگار باشد.
چطور مقدار سیلیکون مورد نیاز را حساب کنیم؟
حجم داخلی جعبه را از حجم مدل کم کنید و با چگالی ماده به جرم تبدیل کنید. برای باقیماندن در ظرف و خطای محاسبه حدود ده درصد حاشیه در نظر بگیرید.
عمر قالب سیلیکونی چند بار ریختهگری است؟
عدد ثابت ندارد؛ نوع سیلیکون، ماده ریختهگری، گرما، آندرکات، رهاساز و شیوه نگهداری اثر دارند. ثبت تغییرات هر چرخه زمان تعویض را مشخص میکند.
مدل شما برای قالب سیلیکونی مناسب است؟
تصاویر، ابعاد، ماده ریختهگری و تیراژ مورد انتظار را بفرستید تا خط جدایش و روش قالبگیری پیش از ساخت ارزیابی شوند.